



Vahvistettu PVC-pudotusommel SUP:lle
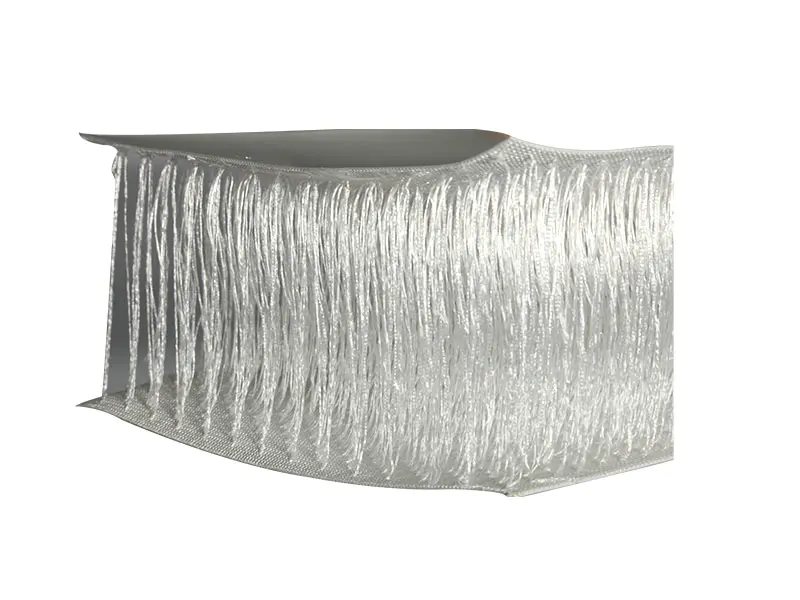
Vahvistettu PVC-pudotusommel SUP:lle is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
Kuinka vahvistus muuttaa pudotusompeleen käyttäytymistä
Materiaaliparametrit
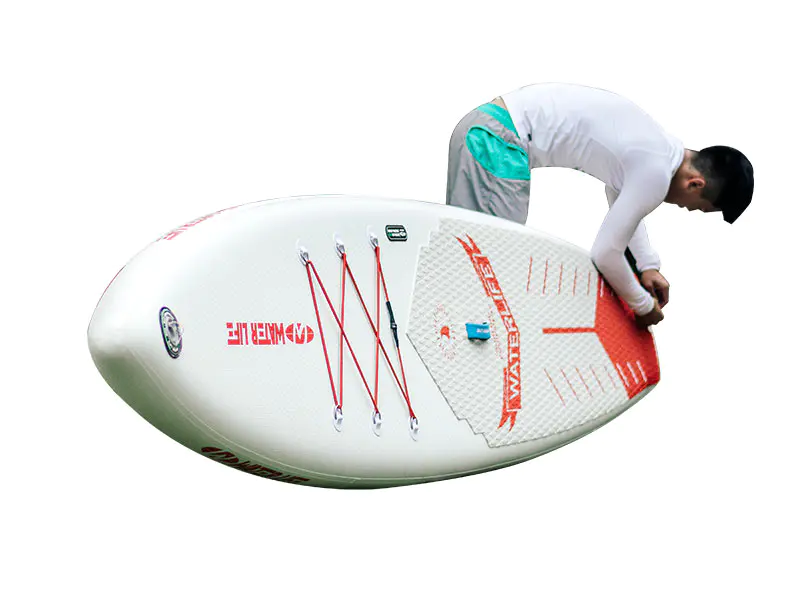
Minne kangas menee SUP-kokoonpanossa
Kansipaneeli
Yläompelupaneeli muodostaa seisomapinnan. Tässä oleva vahvistus ohjaa kannen taipumista ja tukee EVA-pitotyynyn sidosta.
Runkopaneeli
Alapaneelissa on käytetty samaa vahvistettua kangasta. Tämän pinnan pinnoitemassa määritetään usein alueen yläpäähän, jotta se kestää hankausta rantalaukaisuista ja matalan veden kosketuksesta.
Rail Band
Sivukisko yhdistää kannen ja rungon. Vahvistettu PVC-pudotusommel SUP:lle on hitsattu PVC-päällystettyyn sivuseinäkankaaseen, ja kiskon nauhan leveys määrittää levyn paksuuden ja ääriviivat.
Nenän ja hännän vahvistus
Samaa kangasta olevat lisäpaikat on hitsattu nokan ja pyrstön kohdalle iskujen vaimentamiseksi ja venttiili- ja eväkotelokokoonpanojen ankkuroimiseksi.
Tuotanto- ja hankintakysymykset
Millä täyttöpaineella valmis levy tulee testata?
Vahvistettu PVC-pudotusommel SUP:lle is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
Miten vahvistus vaikuttaa valmiin levyn painoon?
Vahvistettu pudotusommel lisää paneelin painoa 15–25 % verrattuna samanpaksuiseen vakiopudotusommeleen. 10'6" laudalla, jossa on 120 mm:n ydin, vahvistetut kansi- ja runkopaneelit lisäävät tyypillisesti 1,2–1,8 kg valmiiseen lautaan. Valmistajien tulee säätää kiskon leveyttä tai lisävarusteiden asettelua kompensoidakseen sitä, missä tavoitelevyn paino määräytyy vähittäismyyntitietojen mukaan.
Voidaanko kangas hitsata kuumalla ilmalla HF:n sijaan?
Kuumailmahitsausta käytetään kiskon nauhoissa ja korjauspaikoissa, mutta vahvistettujen pudotusommellevyjen ensisijainen kannen ja rungon välinen sauma liitetään tavallisesti suurtaajuushitsauksella. Pudotusommelpaneelien kuumailmahitsaus vaatii kaksipuolista lämmitysprosessia ja huolellista lämpötilan säätöä, jotta pystysuora lanka ei putoaisi saumalinjalla. Kuorinnan lujuus tulee varmistaa testikupongilla jokaisesta tuotantoerästä.
Mikä aiheuttaa delaminaatiota pinnoitteen ja lankaryhmän välillä?
Delaminaatio langan kiinnityspisteissä johtuu pinnoitteen riittämättömästä tunkeutumisesta langan sisälle valmistuksen aikana tai ylikuumenemisesta hitsauksen aikana. Pystysuuntaisten lankojen ankkurin lujuus tulee varmistaa ulosvetotestillä 50 mm:n neliömäisellä näytteellä. Arvot alle 250 N osoittavat pinnoitteen tarttuvuusongelmaa tulevassa kankaassa, eivät hitsausongelmaa.
Varastointi ja käsittely
- Säilytä SUP-vahvistettujen PVC-pudotusommelrullien rullat kuivassa paikassa 15°C - 25°C:ssa vaakasuoraan asetettuna hyllyn tukemalle telineelle. Älä pinoa rullaa yli kaksi korkeutta, koska puristus vahingoittaa pystysuuntaista lankaa.
- Anna telojen lämmetä työpajan lämpötilaan 24 tuntia ennen leikkaamista. Kylmäpudotusommelkangas on vähemmän mukautuva langan kiinnityspisteissä ja voi halkeilla leikkaamisen tai paneelin asettamisen aikana.
- Käytä terävää pyörivää leikkuria tai CNC-leikkuupöytää. Tarkista jokainen leikattu reuna löystyneiden tai vedettyjen langoiden varalta ennen hitsausta; ulkonevat langat häiritsevät hitsisauman tiivistymistä.
- Pidä HF-hitsauselektrodit ja työkalut puhtaina PVC-jäämistä. Jäännösten kerääntyminen aiheuttaa epätasaista kuumenemista ja pudotusommelrakenteen paikallista romahtamista saumassa.
- Säilytä valmiita levyjä tyhjennettynä ja tasaisesti tai osittain täytettynä 5 psi:n paineella varjoisassa paikassa suojassa suoralta auringonvalolta. Pitkäaikainen täyspainevarastointi kuumissa ympäristöissä nopeuttaa pehmittimen häviämistä hitsisaumoissa.